




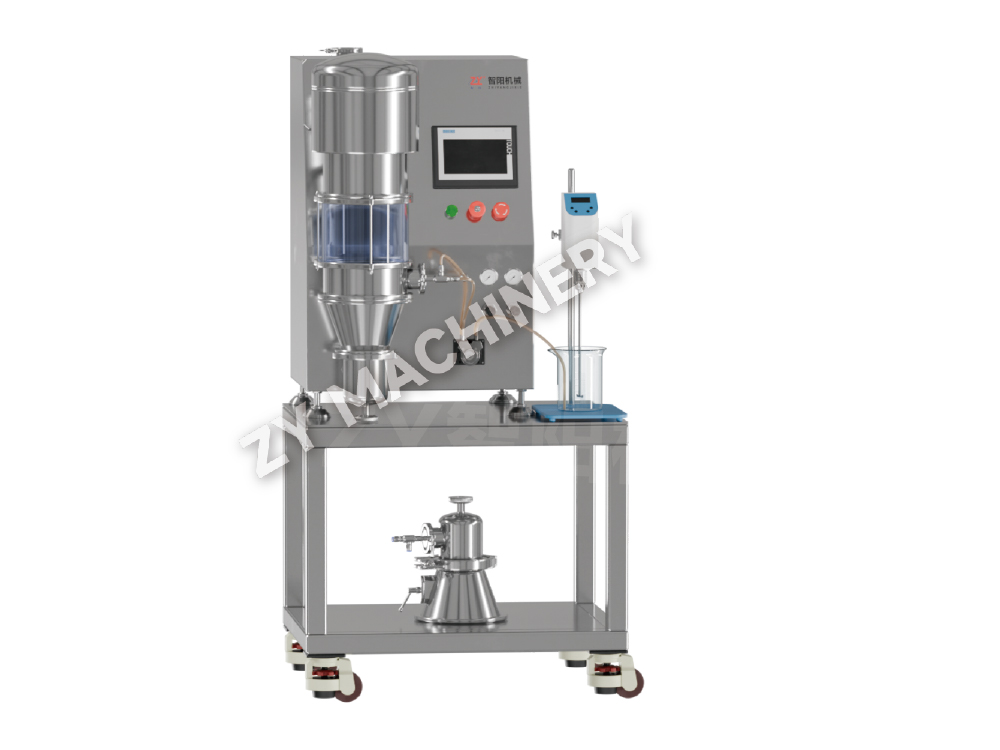
DLP višenamjenski fluidizirani granulator i stroj za premazivanje
DLP višenamjenski granulator s fluidiziranim slojem i stroj za oblaganje.....

Jedan nedostatak zatvaranja može izazvati potpuno odbacivanje serije, što košta 50.000 dolara ili više u izgubljenom materijalu i izgubljenom vremenu proizvodnje. Defekti tableta rijetko su izolirani—oni obično signaliziraju interakciju između dizajna formulacije, postavljanja opreme i parametara procesa. Tretiranje svakog kvara kao samostalnog problema dovodi do ponovnog rješavanja problema. Umjesto toga, najuspješnije organizacije mapiraju nedostatke u tri međusobno povezane osnovne kategorije: formulacija (sastav i fizička svojstva granulata), oprema (stanje prešanja, geometrija alata, ostaci čišćenja) i proces (profil sile kompresije, brzina, zadržavanje prije kompresije).

Na primjer, zatvaranje i laminacija često se povezuju s viškom sitnih čestica u granulatu, ali te sitne čestice mogu biti rezultat preagresivnog koraka suhe granulacije ili profila sušenja koji ostavlja površinu krhkom. Ljepljenje, s druge strane, može potjecati od nedostatka maziva, ali pravi okidač može biti fluktuacija u ostacima čišćenja na mjestu (CIP) koji mijenjaju trenje čeone strane. Najbolji farmaceutski inženjeri izrađuju matricu za dijagnozu kvarova koja povezuje varijable formulacije kao što je sadržaj vlage (optimalni raspon 1,5–3,0% za većinu formulacija s trenutačnim otpuštanjem), vrstu i koncentraciju lubrikanta te veličinu čestica API-ja s određenim uočenim nedostatkom. Ispod 1,5% vlage, rizik zatvaranja dramatično se povećava jer granulama nedostaje plastičnost za stvaranje jakih interpartikularnih veza. Iznad 5%, lijepljenje postaje gotovo neizbježno bez prethodnog zagrijavanja ili odvlažene kompresije.
Ovaj članak prelazi s općih načela na specifične kategorije nedostataka, zatim na ulogu metode granulacije, povećanja veličine i naprednog praćenja. Svaka preporuka temelji se na mjerljivim pragovima i prilagodbama specifičnim za opremu, tako da možete prijeći od dijagnoze do korekcije u jednoj smjeni.
Poklopac je vodoravno odvajanje gornjeg (ili dna) tableta od glavnog tijela; laminacija je sličan prijelom koji se može pojaviti bilo gdje duž horizontalne osi. Oba nedostatka ukazuju na slabu vezu između slojeva nastalih tijekom kompresije. Primarni pokretači spadaju u četiri skupine: previše sitnih čestica u granulatu, prekomjerna količina maziva, nedovoljno veziva i netočne postavke kompresije. The oprema za miješanje koji se koristi za miješanje lubrikanata postavlja pozornicu: ako magnezijev stearat prejako obloži čestice zbog pretjeranog miješanja ili pogrešnih uvjeta smicanja, čak i povećanje od 0,5% iznad nominalnih 1,0% w/w može smanjiti tvrdoću tablete za 30-40%. Prethodno miješanje maziva s malim udjelom sitnih čestica prije dodavanja u glavnu masu može smanjiti ovaj učinak prevlačenja bez smanjenja ukupnog maziva.
Što se tiče kompresije, sila predkompresije ispod 5 kN često ne uspijeva izbaciti dovoljno zraka iz matrice prije glavne kompresije. Zarobljeni zrak se zatim širi nakon izbacivanja, uzrokujući čep. Postavka predkompresije od 8–12 kN, u kombinaciji s glavnom silom kompresije od 15–25 kN (za tipičnu tabletu od 200 mg tvrdoće 7–10 kp), dramatično smanjuje zatvaranje. Brzina preše također je važna: pri brzinama iznad 60 okretaja u minuti na rotacijskoj preši, vrijeme kontakta između bušilice i granulata pada, što može dovesti do nepotpunog stvaranja veze. Smanjenje brzine na 30–45 okretaja u minuti uz održavanje predkompresije često rješava problem bez preoblikovanja.
| Uzrok | Simptom | Korektivna radnja (s pragom) |
|---|---|---|
| Prekomjerna sitnost (>25% ispod 75 μm) | Laminacija niske tvrdoće | Povećajte gustoću granula putem vremena mokrog masiranja ili upotrebe sušenje u fluidiziranom sloju za zadržavanje sitnih čestica u aglomeratima |
| Niska vlažnost (<1,5% w/w) | Krhko zatvaranje pri izbacivanju | Podesite krajnju točku sušenja na 2,0–2,5% LOD; razmotrite kondicioniranje nakon sušenja u zatvorenim spremnicima |
| Prekomjerna količina maziva (>2% MgSt) | Slaba kapica sa sjajnim prijelomom | Smanjite MgSt na 0,75–1,0%; promijeniti redoslijed miješanja; prijeđite na natrijev stearil fumarat ako hidrofobni učinak potraje |
| Nedovoljna pretkompresija | Zatvaranje zarobljavanja zraka velikom brzinom | Postavite pretkompresiju na 30% glavne sile; provjerite vrijeme zadržavanja >50 ms |
Uobičajena zabluda je da samo povećanje glavne sile kompresije može popraviti ograničenje. U stvarnosti, prekomjerna kompresija (iznad 30 kN za standardni konkavni proboj) može izazvati elastična naprezanja koja pogoršavaju zatvaranje. Bolji pristup je izgraditi profil zbijanja: komprimirati uzorak granulata pri rastućim silama i izmjeriti tendenciju zatvaranja rezultirajuće tablete pri svakoj sili; "slatka točka" je najniža sila koja postiže ciljnu tvrdoću bez uvođenja laminacije.
Do lijepljenja dolazi kada granulat prianja na prednju stranu bušilice, ostavljajući hrapavu površinu tablete s rupičicama; branje je lokaliziraniji oblik gdje materijal ispunjava udubljenja za utiskivanje ili utiskivanje. Dva najčešća okidača su sadržaj vlage iznad 3,5% i nedovoljno podmazivanje. Ali postoji manje očit treći čimbenik: mikroskopska hrapavost na čeonim površinama uzrokovana ponovljenim ciklusima čišćenja. Kada se bušilica čisti abrazivnim sredstvima ili agresivnim kemikalijama, njegova površinska obrada se pogoršava, a čak i ispravno podmazan granulat može se početi lijepiti. Pogoni koji izvode višestruke izmjene proizvoda dnevno često bilježe porast pritužbi na lijepljenje koji se mogu pratiti do istrošenosti proboja, a ne do promjene formulacije.
Sa stajališta procesa, korak sušenja je vaša prva poluga. u vakuumsko sušenje , vlaga može varirati za 0,5% između vrha i dna ladice ako je brzina povećanja vakuuma prebrza. Sporo povećanje (10-15 minuta do punog vakuuma) ujednačava nagib. Za mokru granulaciju ciljajte LOD od 2,0–3,0% osim ako je formulacija higroskopna; u tom slučaju razmislite o koraku miješanja nakon sušenja s 0,5% koloidnog silicijevog dioksida za uklanjanje površinske vlage.

Izbor i količina lubrikanata jednako su kritični. Za lijepljenje, učinkovita koncentracija podmazivanja može biti mnogo niža od onoga što piše na kartici formule ako dizajn mješalice ostavlja mrtve zone. V-mješalica ili mješalica s posudom s trakom za pojačavanje koja se koristi na 200–300 okretaja u minuti tijekom 3–5 minuta postiže bolju pokrivenost od jednostavnog prevrtanja bez pojačavanja. The Mješalica tipa V posebno je učinkovit za niske doze API-ja gdje distribucija maziva mora biti besprijekorna. Za formulacije u kojima MgSt uzrokuje usporavanje otapanja, PEG 6000 u koncentraciji od 1–2% često eliminira lijepljenje dok zadržava raspad unutar granica USP-a.
Brzi kontrolni popis kada se pojavi lijepljenje:
Lomljenje se odnosi na male komadiće koji se odvajaju od ruba tablete, često nakon premazivanja ili pakiranja. U velikoj je korelaciji s niskom tvrdoćom ruba tablete i slabim prianjanjem filmske obloge. Tablete sa prekidnom silom ispod 5 kp i visokom drobljivošću (>0,8% u standardnom friabilatoru) glavni su kandidati. Pukotine se pojavljuju kao pukotine na površini tablete ili unutar ovojnice, dok je ljuštenje odvajanje sloja ovojnice od jezgre.
Kako bi se spriječilo pucanje, jezgra mora imati dovoljnu mehaničku čvrstoću na rubu. A proces granulacije koji daje usku distribuciju veličine čestica s malom količinom sitnih čestica minimizira nedosljednosti prilikom punjenja kalupa koje stvaraju slabe rubove. Dizajn alata također je važan: duboko konkavni profil bušilice koncentrira napetost na tankom rubu; prelazak na dizajn s plitkim konkavnim ili kosim rubom može povećati cjelovitost rubova za 25% ili više u komercijalnim serijama. Za filmom obložene tablete, brzina posude za oblaganje mora se prilagoditi tako da tablete ne padaju previše agresivno tijekom faze raspršivanja, jer sudari rubova velikom brzinom izazivaju mikropukotine koje kasnije postaju vidljive krhotine.
Izbor polimera za premaz izravno utječe na pucanje i ljuštenje. Dolje je prikazana usporedba uobičajenih polimera.
| polimer | Ključno svojstvo | Tipičan rizik kvara | Preporučena prilagodba |
|---|---|---|---|
| HPMC (hidroksipropil metilceluloza) | Dobro prianjanje, niska propusnost kisika | Pucanje pod ciklusima visoke vlažnosti | Dodajte 10–15% PEG 400 kao plastifikator |
| PVA (polivinil alkohol) | Izvrsna fleksibilnost, sjajna završna obrada | Lijepljenje u posudi pri visokoj brzini prskanja | Povećajte temperaturu ulaznog zraka za 5 °C |
| Etilceluloza (EC) | Kontrolirano otpuštanje, krti film | Ljuskanje ako je plastifikator <20% | Koristite trietil citrat od 20-25% |
Kada se pukotine pojave nedugo nakon nanošenja premaza, uobičajeni temeljni uzrok je zaostala vlaga iz procesa nanošenja premaza koja migrira u jezgru i uzrokuje promjenu dimenzija. Prethodno zagrijavanje sloja tablete na 40–45 °C 10 minuta prije raspršivanja i održavanje temperature proizvoda od 38–42 °C tijekom oblaganja smanjuje ovaj učinak.
Tehnika granulacije utiskuje "otisak prsta" greške na svakoj seriji. Vlažna granulacija proizvodi granule veće unutarnje poroznosti i zaobljenijeg oblika, koje se općenito dobro zbijaju, ali su osjetljive na vlagu. Suha granulacija (sabijanje valjkom) stvara vrpce koje se melju u nepravilne, guste fragmente bogate finoćama; te su granule krte i često uzrokuju laminaciju osim ako se ne koristi pažljivi korak ponovnog povezivanja. Granulacija u fluidiziranom sloju daje aglomerate niske gustoće, visoko sferične aglomerate s izvrsnim protokom, ali povremeno slabim međučestičnim povezivanjem jer niska nasipna gustoća smanjuje kontaktne točke pod kompresijom.
Donja tablica sažima osjetljivost svake metode na kvarove.
| Metoda granulacije | Morfologija čestica | Defekti visokog rizika | Pristup ublažavanja |
|---|---|---|---|
| Mokro visoko smicanje | Gusta, zaobljena, široka distribucija veličine čestica | Lijepljenje ako se previše navlaži; pokrivanje ako je nedovoljno osušeno | Kontrolirajte LOD na 2,5% ± 0,3% |
| Tekući sloj | Niske gustoće, visoko sferičan, ujednačen | Laminacija velikom brzinom; mala tvrdoća | Povećajte glavnu silu kompresije za 15% |
| Suho (zbijanje valjkom) | Nepravilna, uglata, visoka frakcija | Laminacija, zatvaranje, varijacija težine | Upotrijebite drugi korak miješanja nakon mljevenja; dodajte 1–2% suhog veziva poput PVP-a |
Odabir prave opreme za granulaciju može unaprijed spriječiti ove nedostatke. Kada je formulacija osjetljiva na toplinu i vlagu, suha granulacija putem zbijanja valjkom je logičan izbor, ali oprema mora uključivati sustav mljevenja s više sita koji reciklira samo kontrolirani dio sitnih čestica natrag u fazu zbijanja. Nasuprot tome, za formulacije gdje je kompaktibilnost najvažnija, mokri granulator s velikim smicanjem nakon kojeg slijedi sušenje u fluidiziranom sloju stvara granule s idealnom ravnotežom čvrstoće i kompresivnosti. Sposobnost prilagodbe brzine propelera i vremena mokrog masiranja ključna je za podešavanje poroznosti granula koja sprječava laminaciju.
Greške koje otklonite u laboratorijskom razvoju često se ponovno pojavljuju tijekom povećanja, i to iz predvidljivog razloga: kontaktno vrijeme kompresije, konzistencija punjenja kalupa i promjena izloženosti okoliša kako oprema raste. Laboratorijska preša koja radi brzinom od 8 000 tableta na sat s ravnim probijačem od 10 mm ima gotovo tri puta više vremena od proizvodne preše koja radi brzinom od 100 000 tableta na sat s istim alatom. Ovo smanjenje vremena zadržavanja izravno povećava rizik od zatvaranja i varijacije težine.
Kako biste održali performanse bez kvarova na svim razinama, slijedite ovaj protokol provjere u pet koraka:
Kontrola okoliša također postaje kritična na razini. Kanta od 50 kg granulata pohranjena u neuvjetovanom hodniku može pokupiti 0,5% vlage preko noći, dovoljno da potisne graničnu formulaciju u područje lijepljenja. Zatvoreni spremnici i kratko vrijeme držanja (ispod 8 sati) između granulacije i kompresije su neophodni.
Reaktivno rješavanje problema ustupa mjesto in-line procesnoj analitičkoj tehnologiji (PAT). Blizu infracrvene (NIR) sonde postavljene na prešu mogu detektirati varijacije gustoće tableta svakih 20-30 ms, identificirajući razvojni trend ograničenja mnogo prije nego što se pojavi vizualni nedostatak. Ramanova spektroskopija, integrirana u žlijeb za izbacivanje, provjerava polimorfni oblik i može detektirati suptilne promjene u API kristaliničnosti koje prethode lijepljenju. U jednom objavljenom slučaju, proizvođač je smanjio odbacivanje povezano s zatvaranjem za 62% nakon instaliranja NIR sustava koji je pružao povratne informacije u stvarnom vremenu za automatsku prilagodbu sile predkompresije.
Poboljšanja na strani opreme jednako su transformativna. Vrlo potentne ili citotoksične formulacije prerađene u sustavi zadržavanja suočite se s jedinstvenim rizicima kvara: akumulacija statičkog naboja unutar izolatora povlači fine čestice dalje od kalupa, uzrokujući varijabilnost težine; fluktuacije vlažnosti unutar zapečaćenog spremnika mogu stvoriti uvjete ljepljivih granula koji prolaze nezapaženo dok se ne pojave nedostaci. Moderni dizajni izolatora uključuju aktivnu kontrolu vlažnosti i ionizirajuće šipke koje neutraliziraju statički elektricitet, minimizirajući te probleme.
CIP (clean-in-place) sustavi za spremnike i preše sada igraju izravnu ulogu u sprječavanju kvarova. Nedosljedno ručno pranje ostavlja tragove surfaktanata ili metalnih ostataka; jedna loše isprana posuda može uzrokovati lijepljenje cijele serije mijenjanjem površinske energije udarca. Automatizirano pomoćna oprema za čišćenje isporučuje potvrđeni, ponovljivi ciklus čišćenja s praćenjem vodljivosti završnog ispiranja, osiguravajući da nijedan ostatak ne migrira u sljedeću seriju. Ovo je osobito važno za ugovorne proizvođače koji često mijenjaju proizvode.
Uklanjanje nedostataka tableta ne znači pronalaženje jednog "popravka" - radi se o izgradnji sustava koji povezuje formulaciju, opremu i procesne podatke u prediktivni model. Kada se pojavi novi trend ograničavanja, inženjer koji ga može pratiti do promjene od 0,2% u jednoličnosti maziva ili promjene brzine tiska od 5 o/min je taj koji to rješava u satima, a ne u tjednima. Najotpornije operacije standardiziraju protokole odgovora na greške oko kvantificiranih pragova, ulažu u opremu za granulaciju koja daje dosljedna svojstva čestica i iskorištavaju praćenje u stvarnom vremenu kako bi greške pretvorile iz iznenađenja u procesne signale koji se mogu kontrolirati. Uz ovdje navedene alate i okvire, ta je razina kontrole u potpunosti na dohvat ruke.
Želite li biti u toku?
Kontaktirajte nas putem adrese e-pošte u nastavku.
Ne brinite o neželjenoj pošti. I mi to mrzimo!
Mobilni klijent
Video račun
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-pošta:zy@zy-drying.com
WeChat ID
Autorska prava 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Sva prava pridržana  Proizvođač opreme za oralno doziranje čvrstih tvari