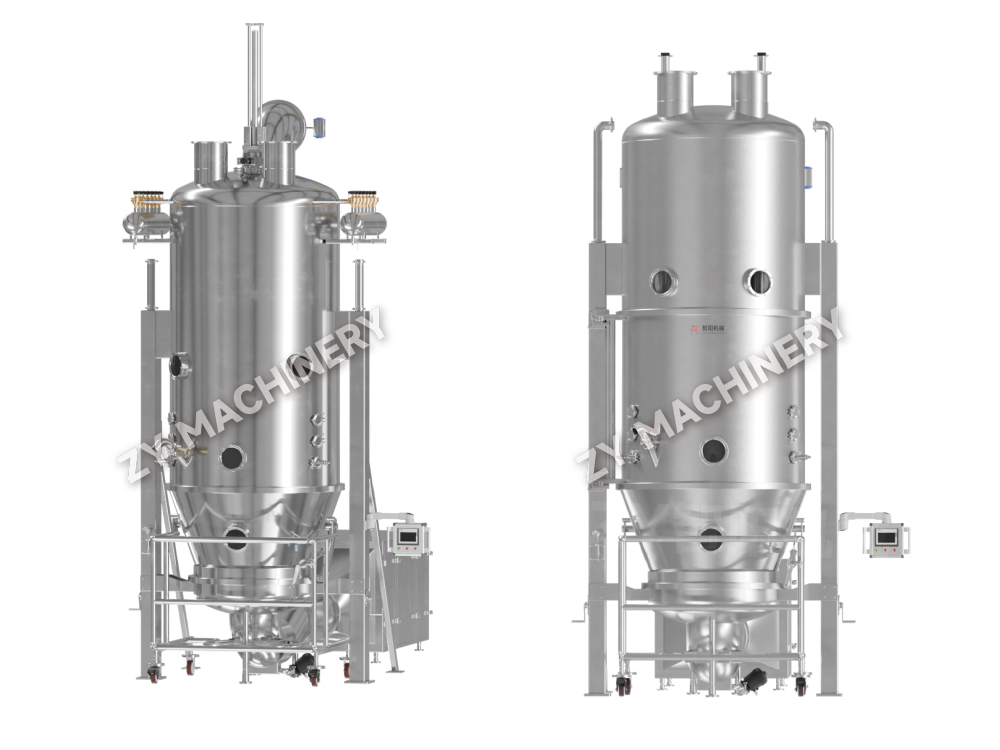
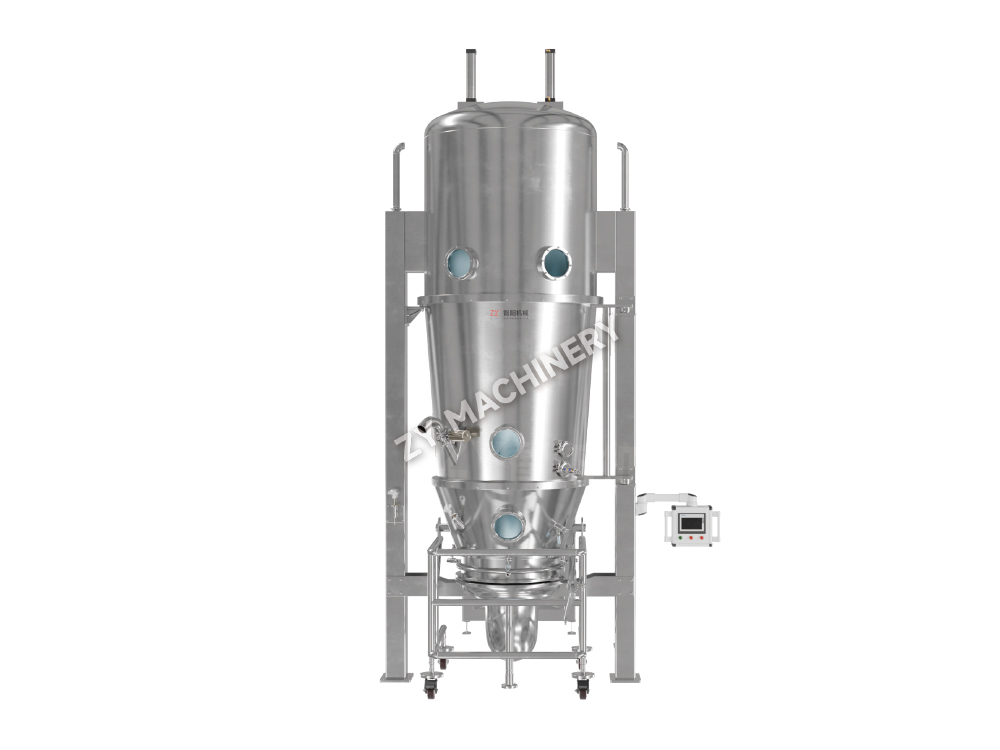
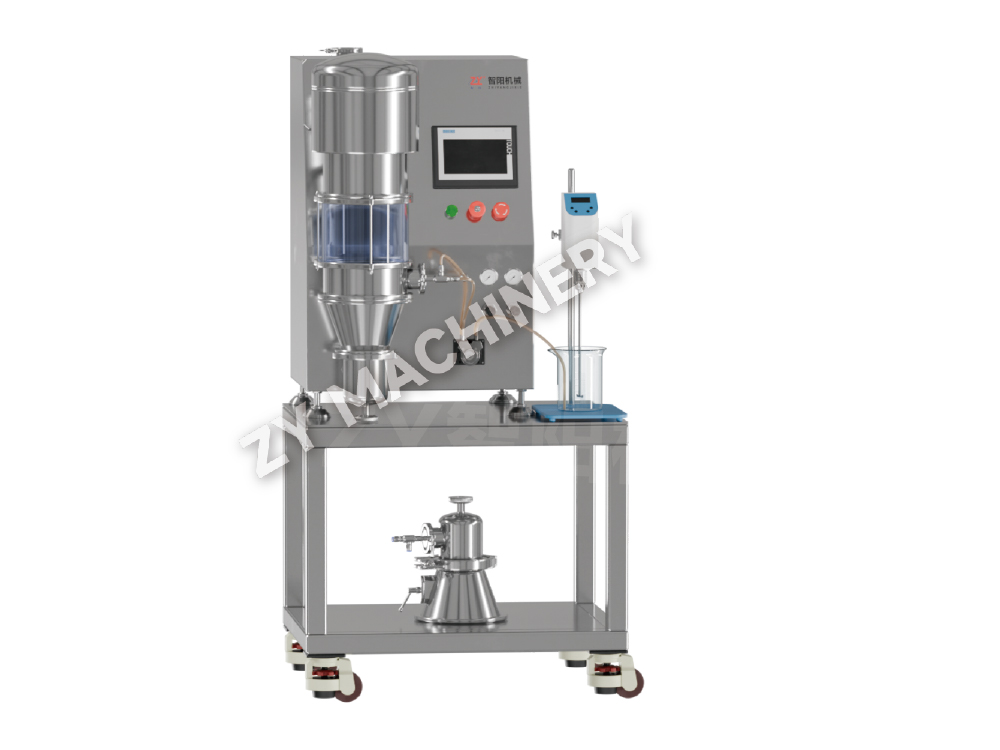
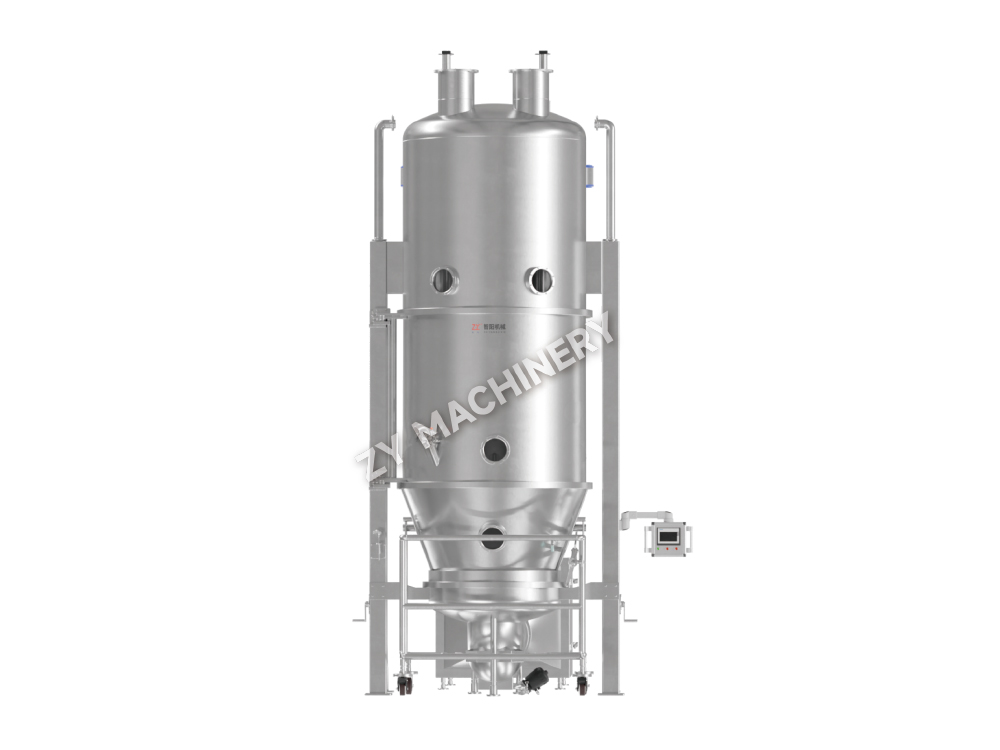
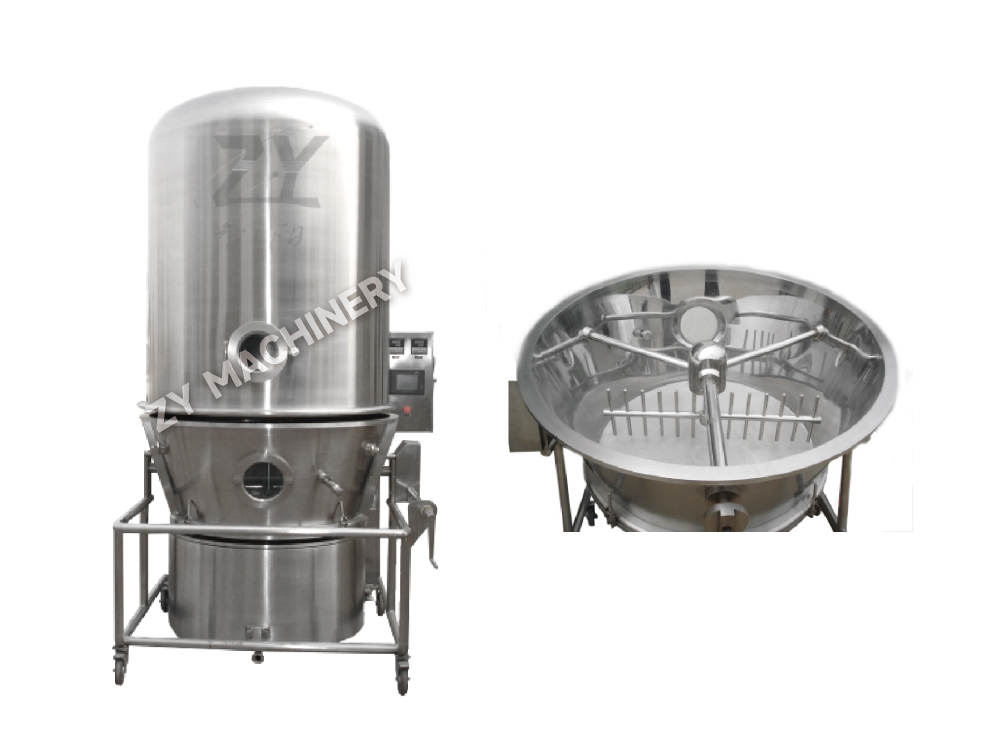
DLP R&D višenamjenski laboratorijski stroj za granulaciju i oblaganje s fluidiziranim slojem
DLP R&D višenamjenski stroj s fluidiziranim slojem integrira višestruke .....

Jedna serija praha može prijeći od miješanja do suhih granula za manje od 90 minuta — nisu potrebni posebni koraci miješanja, mokrog miješanja ili sušenja na ladici. To je ključno obećanje granulacije s fluidiziranim slojem: metoda mokre granulacije koja integrira miješanje, prskanje i sušenje unutar jedne zatvorene komore.
Proces pretvara fine, kohezivne prahove u granule slobodnog toka tako što ih suspendira u struji zagrijanog zraka i raspršuje otopinu veziva na fluidizirane čestice. Kako se čestice sudaraju i vlaže, stvaraju se tekući mostovi; isparavanje otapala zatim za sobom ostavlja čvrste mostove koji cementiraju primarne čestice u aglomerate. Rezultat je granula s poboljšanom stlačivošću, smanjenom količinom prašine i većom gustoćom — sve je to kritično za dosljednu kompresiju tableta i punjenje kapsula.
Za razliku od vlažne granulacije s velikim smicanjem, gdje mehanički impeler pokreće aglomeraciju, granulacija u fluidiziranom sloju oslanja se na pneumatsko miješanje. To proizvodi poroznije granule koje se brže raspadaju i omogućuje da se cijela operacija odvija u jednoj posudi. Za aktivne tvari osjetljive na toplinu, istostrujni učinak hlađenja isparavanjem održava temperaturu proizvoda znatno ispod temperature ulaznog zraka, obično u rasponu od 25-45°C.
Svaka serija prolazi kroz tri različite faze. Razumijevanje promjena u svakoj fazi daje vam kontrolne točke za predvidljivo biranje veličine granula, vlage i gustoće.
Atributi granula ne mijenjaju se nasumično - slijede fizičku logiku vlage, topline i zamaha. Donja tablica prikazuje nezavisne procesne varijable na njihove nizvodne učinke.
| Parametar | Tipični raspon | Veličina granula | Nasipna gustoća | Sadržaj vlage | Novčane kazne |
|---|---|---|---|---|---|
| Temperatura ulaznog zraka | 40-80°C | Smanjenje | Smanjenje | Smanjenje | Povećanje |
| Stopa prskanja | 10–50 g/min/kg | Povećanje | Povećanje | Povećanje | Smanjenje |
| Pritisak atomizacije | 1,5–3,0 bara | Smanjenje | Nema bitnih promjena | Nema bitnih promjena | Povećanje |
| Volumen zraka za fluidizaciju | 0,8–2,0 m/s | Smanjenje | Smanjenje | Smanjenje | Povećanje |
| Temperatura proizvoda | 25–45°C | Smanjenje (if high) | Smanjenje | Smanjenje | Povećanje |
Vlažnost ulaznog zraka zaslužuje poseban spomen. Rosište iznad 10°C može sabotirati učinkovitost sušenja smanjenjem pokretačke sile za isparavanje. Za formulacije osjetljive na vlagu, održavanje rosišta ulaznog zraka ispod 5°C nije izborno — to je preduvjet za ponovljivost od serije do serije. Moderno FLB granulatori s fluidiziranim slojem s integriranim jedinicama za obradu zraka daju vam preciznu kontrolu nad temperaturom, vlagom i protokom zraka, čineći te kritične međuovisnosti upravljivima na razini proizvodnje.
Konfiguracija spreja nije izbor perifernog dizajna — ona definira mehanizam rasta granula i raspon primjena koje stroj može poslužiti. Tri konfiguracije razlikuju se po položaju mlaznice, putanji čestica i obrascu kontakta između tekućine i krutine.
| Značajka | Gornji sprej | Donji sprej (Wurster) | Tangencijalni sprej (rotor) |
|---|---|---|---|
| Položaj mlaznice | Iznad kreveta | Unutar kreveta, prema gore | Sa strane, u rotirajući disk |
| Kretanje čestica | Nasumična fluidizacija | Naručen uzlazni tok kroz pregradnu cijev | Centrifugalna fluidizacija |
| Mehanizam rasta | Slučajna aglomeracija | Slojevito taloženje filma | Sferonizacija i zgušnjavanje |
| Najbolje za | Konvencionalna granulacija | Oblaganje i slojevita granulacija | Peleti visoke gustoće |
| Gustoća granula | Niska do srednja | Srednje do visoko | visoko |
Top-spray je radni konj za standardne čvrste oblike doziranja — brz, jednostavan i opraštajući. Wurster sustavi prskanja s donje strane dominiraju kada trebate nanijeti jednoličan funkcionalni premaz ili izgraditi slojevite čestice iz jezgre sjemena. Procesori s tangencijalnim raspršivanjem ili rotorom stvaraju najgušće, najsferičnije kuglice koje se često koriste za sustave za dostavu lijekova s više čestica. Ako vaša primjena zahtijeva premazivanje, a ne jednostavnu aglomeraciju, namjenski LDPB uređaj za nanošenje fluidnog sloja s Wursterovim umetkom daje čvršću raspodjelu debljine filma od hibridnog stroja za raspršivanje s gornje strane koji izvodi probe premazivanja.
Čak se i dobro osmišljena formulacija može loše ponašati ako jedan parametar odluta izvan okvira procesa. Ovdje su četiri najčešća načina kvara i prilagodbe koje ih ispravljaju.
Povećanje nije linearno množenje volumena zraka i brzine prskanja. Održavanje iste stope raspršivanja po kilogramu praha u seriji od 100 kg koja je radila u laboratorijskom radu od 5 kg često će poplaviti veći sloj jer se prijenos topline i mase ne mjeri izravno s masom praha. Osnovno pravilo je održavanje konstantne veličine kapljica, konstantne relativne vlažnosti izlaznog zraka i konstantne temperature proizvoda.
Tablica u nastavku prikazuje tipične raspone parametara po skalama pri skaliranju standardne formulacije na bazi škroba. Primijetite da se brzina fluidizacije lagano povećava kako bi se kompenzirale dublje visine sloja, dok se količina prskanja po kilogramu smanjuje kako bi se izbjeglo prekomjerno vlaženje.
| Parametar | Laboratorija (3 kg) | Pilot (30 kg) | Proizvodnja (150 kg) |
|---|---|---|---|
| Temperatura ulaznog zraka (°C) | 60 | 65 | 65 |
| Stopa prskanja (g/min) | 60 | 350 | 1200 |
| Pritisak atomizacije (bar) | 1.8 | 2.2 | 2.5 |
| Brzina zraka (m/s) | 0.9 | 1.2 | 1.5 |
| Temperatura proizvoda (°C) | 32 | 34 | 34 |
Izvođenje ovih ispitivanja prvo na a DLP R&D višenamjenski granulator omogućuje vam mapiranje prostora dizajna s minimalnim materijalom prije nego što skupi API uključite u pilot serije. Mogućnost prebacivanja između granulacije top-spray i Wurster premaza na istom laboratorijskom stroju također sažima vremenski okvir razvoja formulacije.
Odabir između fluidiziranog sloja i granulacije s visokim smicanjem ne ovisi o tome koja je tehnologija "bolja" — već o tome koji profil granula zahtijeva vaša preša za tablete i otapanje. Tablica u nastavku prikazuje kompromise između sedam kriterija koji su važni u proizvodnji.
| Kriterij | Granulacija u fluidiziranom sloju | visoko Shear Granulation |
|---|---|---|
| Struktura granula | Porozno, niske gustoće | Gusto, visoke čvrstoće |
| Vrijeme raspadanja | brže | Sporije |
| Vrijeme obrade po šarži | 60–90 min | 20–40 min (plus odvojeno sušenje) |
| Otisak stopala | Pojedinačna jedinica; veća visina | Sušilica s fluidiziranim slojem mokrog mlina; širi otisak |
| Napor čišćenja | Jednostavnije, jedna posuda | Više posuda, često s rukovanjem mokrom masom |
| Osjetljivost na prekomjernu granulaciju | Niska | visoko; requires precise endpoint control |
| Najbolje za heat‑sensitive APIs | Da, hlađenje isparavanjem | Rizik od vrućih točaka u gustoj masi |
Ako vaša ciljna tableta treba brzu dezintegraciju, a radite s formulacijom koja slabo teče, granulacija u fluidiziranom sloju je izravan put. Kada su vam potrebne tvrde, jake granule za brzo tabletiranje čvrstog, plastično deformirajućeg lijeka, često pobjeđuje visoko smicanje — ali trebat će vam zaseban korak sušenja. Pogoni koji koriste obje tehnologije često koriste granulator visokog smicanja za korak mokrog stvaranja mase, a zatim prenose materijal u sušilicu s fluidiziranim slojem, kombinirajući gustu strukturu granula visokog smicanja s nježnim sušenjem fluidiziranog sloja.
Granulacija u fluidiziranom sloju ostaje najizravniji put od praškaste mješavine do kompresibilnog granulata kada su poroznost i brzo otapanje prioriteti. Proces eliminira višestruke korake rukovanja i daje inženjerima preciznu kontrolu nad atributima granula kroz pregršt podesivih parametara.
Da biste zaključali robusne, prenosive serije, slijedite ove postupke:
Želite li biti u toku?
Kontaktirajte nas putem adrese e-pošte u nastavku.
Ne brinite o neželjenoj pošti. I mi to mrzimo!
Mobilni klijent
Video račun
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-pošta:zy@zy-drying.com
WeChat ID
Autorska prava 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Sva prava pridržana  Proizvođač opreme za oralno doziranje čvrstih tvari